


Bei der Auswahl feuerfester Auskleidungen für Hochtemperaturumgebungen mit Verschlackung muss der thermische Widerstand gegen starke chemische Auflösung abgewogen werden. In Kohlewasserschlammvergasern, Verbrennungsanlagen für gefährliche Abfälle und Rußreaktoren liegen die Betriebstemperaturen zusammen mit geschmolzenen sauren oder basischen Schlacken regelmäßig über 1500 Grad. Standardmaterialien mit hohem Aluminiumoxidgehalt werden unter diesen Bedingungen schnell ausgewaschen. Angabe zwischen reinKorund gießbarund mit Chromoxid angereicherter Chromkorundguss entscheidet darüber, ob eine Ofenkampagne Monate dauert oder mit einer Notabschaltung endet. Bei Topower Refractory entwickeln und liefern wir hochreine monolithische Feuerfestsysteme auf Basis von geschmolzenem Korund und elektrogeschmolzenem Chromoxid, um in kritischen thermischen Anlagen weltweit einen maximalen Schlackenbarriereschutz zu bieten.
Wichtige Fakten zur technischen Beschaffung
Kommerzielle Qualitäten verfügbar: Reine Korundserie JCMC-70, JCMC-80, JCMC-90 (Al2O3 70 % bis 90 %); Chromkorundserie JGRCC-80 (Cr2O3 5 %, Al2O3 80 %) und JGRCC-85 (Cr2O3 8 %, Al2O3 85 %).
Schüttdichte und mechanische Festigkeit: Bulk density 2.75 to 3.15 g/cm3; dried compressive strength (110°C x 24h) >= 90 to 100 MPa; high-temperature fired strength (1100°C x 3h) >= 110 bis 120 MPa.
Betriebstemperaturen: Maximale Arbeitstemperatur bis zu 1750 Grad für Korundsorten und 1850 Grad für Chromkorundsorten.
Direkte Beschaffung ab Werk: Verpackt in feuchtigkeitsbeständigen 25-kg-Papiersäcken oder 1000-kg-Big-Bags auf Exportpaletten. Standardlieferung 7 bis 12 Tage FOB Qingdao / Tianjin.
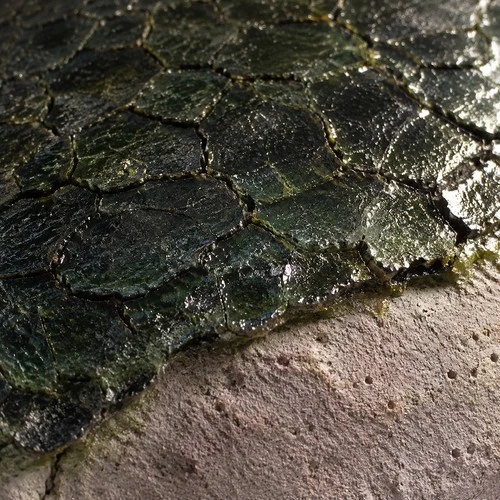
Was ist gießbarer Korund und Chromkorund?
Eine leistungsstarke monolithische Feuerfestauskleidung basiert auf kristallinem Alpha-Aluminiumoxid (Korund) als Grundaggregat. Reiner Korundguss wird durch Mischen von elektrogeschmolzenen weißen Korundkörnern oder braunen Korundkörnern mit tafelförmigem Feinkorund von hoher Reinheit formuliertCalciumaluminatzement. Es bietet außergewöhnliche Härte (Mohs 9), Volumenstabilität und Feuerfestigkeit von über 1750 Grad.
Wenn in Betriebsumgebungen aggressives geschmolzenes Metall, Kohlenascheschlacke oder giftige Abfallverbrennungsabgase vorkommen, wird Chromsesquioxid (Cr2O3) eingeführt. In einer Chrom-Korund-Formulierung bilden Cr2O3 und Al2O3 bei Sintertemperaturen eine kontinuierliche Substitutions-Mischkristalllösung. Diese mineralogische Bindung verändert die Grenzfläche der Schlacke: geschmolzene Schlacke, die Chromoxid auflöst, erfährt einen sofortigen, dramatischen Anstieg der Flüssigkeitsviskosität. Diese Viskositätsbarriere blockiert das Eindringen von Kapillarschlacke in die Poren der offenen Matrix und verhindert so Strukturabplatzungen und katastrophalen Verschleiß des Feuerfestmaterials.
Technische Spezifikationen: Reinkorund vs. Chromkorund
Um das richtige Material für Schlackenkontaktzonen auszuwählen, prüfen Sie die chemischen Schwellenwerte und physikalischen Eigenschaften, die in unseren Produktionsläufen überprüft wurden:
| Technische Eigenschaft / Metrik | JCMC-70 (Korund-Mullit) | JCMC-80 (Dichter Korund) | JCMC-90 (Hochreiner Korund) | JGRCC-80 (Chromkorund) | JGRCC-85 (Korund mit hohem Chromgehalt) | Teststandard |
|---|---|---|---|---|---|---|
| Al2O3-Gehalt (%) | >= 70.0 | >= 80.0 | >= 90.0 | >= 80.0 | >= 85.0 | ASTM C114 |
| Cr2O3-Gehalt (%) | / | / | / | 4.5 - 5.5 | 7.5 - 8.5 | RFA-Analyse |
| Fe2O3-Gehalt (%) | <= 1.0 | <= 0.5 | <= 0.3 | <= 0.8 | <= 0.5 | ASTM C114 |
| Schüttdichte (g/cm3) | 2.55 | 2.75 | 3.00 | 3.05 | 3.15 | ASTM C134 |
| Maximale Arbeitstemperatur (Grad) | 1550 | 1650 | 1750 | 1750 | 1850 | ISO 528 |
| CCS bei 110 Grad x 24 Stunden (MPa) | >= 90.0 | >= 100.0 | >= 110.0 | >= 100.0 | >= 100.0 | ASTM C133 |
| CCS bei 1100 Grad x 3 Stunden (MPa) | >= 90.0 | >= 110.0 | >= 120.0 | >= 120.0 | >= 120.0 | ASTM C133 |
| Biegefestigkeit bei 110 Grad (MPa) | >= 10.0 | >= 12.0 | >= 15.0 | >= 13.0 | >= 13.0 | ASTM C133 |
| Biegefestigkeit bei 1100 Grad (MPa) | >= 12.0 | >= 14.0 | >= 18.0 | >= 14.0 | >= 14.0 | ASTM C133 |
| Lineare Änderung bei 1100 Grad x 3 Stunden (%) | +/- 0.3 | +/- 0.3 | +/- 0.3 | +/- 0.3 | +/- 0.3 | ASTM C113 |
| Lineare Änderung bei 1500 Grad x 3 Stunden (%) | / | +/- 0.3 | +/- 0.3 | +/- 0.2 | +/- 0.2 | ASTM C113 |
Hinweis: Alle Chargen sind mit vollständigen Mill Test Certificates (COA) zertifiziert. Die kundenspezifische Wasserbedarfsformulierung ist für die Vibrations- oder pumpbare Installation kalibriert.
Schlackenkorrosionsmechanismus in Industrievergasern
In Druckvergasungsreaktoren, synthetischen Vergasern und Verbrennungsanlagen stehen feuerfeste Auskleidungen geschmolzener Kohleschlacke mit SiO2, CaO, FeO und Al2O3 neben turbulenten reduzierenden Gasströmen gegenüber. Das Verständnis der Korrosionsmechanismen verdeutlicht, warum Chromkorund alternative Auskleidungen übertrifft:
1. Auflösung und Eindringen flüssiger Schlacke
Beim Betrieb oberhalb des Schlackenschmelzpunkts (typischerweise 1250 bis 1400 Grad) benetzt niedrigviskose flüssige Schlacke standardmäßige feuerfeste Oberflächen. Durch Kapillarkräfte wird die flüssige Schlacke tief in die Poren der Matrix gezogen. Die Schlacke löst primäre Aluminiumoxidkörner auf und bildet niedrig schmelzende Anorthit- und Gehlenit-Flüssigkeitsphasen, die unter Gasturbulenzen weggespült werden.
2. Die (Al,Cr)2O3-Passivierungsschicht
Al2O3 und Cr2O3 haben identische Korundkristallstrukturen und bilden über alle Anteile hinweg eine vollständige Mischkristallreihe. Wenn geschmolzene Schlacke mit einer chromhaltigen feuerfesten Matrix in Kontakt kommt, löst sich Cr2O3 in der vorrückenden Schlackenfront auf. Selbst eine geringe Konzentration an gelöstem Cr2O3 erhöht die Liquidustemperatur der Schlacke erheblich und erhöht die Viskosität der Schlacke um mehrere Größenordnungen.
3. Bildung der Spinellphase an der heißen Fläche
Gleichzeitig reagiert gelöstes Cr2O3 mit FeO und MgO in der Schlacke und scheidet eine dichte, kontinuierliche Schicht aus Eisen-Chrom-Aluminium-Spinell an der unmittelbar heißen Seite aus. Diese inerte kristalline Barriere stoppt die weitere Schlackenmigration in den feuerfesten Körper und verhindert so strukturelle Abplatzungen, die durch eine fehlerhafte Wärmeausdehnung verursacht werden.
Industrielle Anwendungsrichtlinien
Die Wahl zwischen reinem Korund und chromverstärktem Gussmaterial hängt von der chemischen Aggressivität der Schlacke und der mechanischen Reinigung ab:
Wo werden reine Korundgussmassen installiert (JCMC-80 / JCMC-90):
Petrochemische Reformierungsöfen: Sekundärreformer, Transferleitungen und Brennkammern, in denen die Eisenoxidverunreinigungen unter 0,3 % bleiben müssen, um die Ablagerung von Kohlenmonoxidruß zu verhindern.
Stahlpfannen und Tundishes: Pfannenbrunnenblöcke, Prallplatten und Tundish-Wehrdämme, die der Geschwindigkeit geschmolzenen Stahls und starkem Thermoschock ausgesetzt sind.
Hochtemperatur-Brennerblöcke: Brennersteine in Drehrohröfen und Wiedererwärmungsöfen, die zwischen 1500 und 1650 Grad betrieben werden.
Wo werden Chrom-Korund-Gussmassen (JGRCC-80 / JGRCC-85) installiert:
Kohlewasserschlammvergaser: Brennerhälse, Abstichlochumrandungen und Schlackenbeckengrenzen, die der Kohleschlackenwäsche mit hoher Geschwindigkeit zugewandt sind.
Verbrennungsanlagen für gefährliche und chemische Abfälle: Primärbrennkammern zur Verbrennung von chlorhaltigen Abfällen, Alkalisalzen und Schwermetallschlämmen.
Rußreaktoren: Drosselabschnitte und Reaktionskammern, die unter starken Spülgasströmen bis zu 1800 Grad laufen.
Nichteisen-Schmelzöfen: Kupferkonverterschlackenlinien und Blei-Zink-Hochofenabstichtröge.
Installations-, Verankerungs- und Austrocknungsprotokoll
Da feuerfeste Auskleidungen auf Korundbasis über eine hohe Wärmeleitfähigkeit und Dichte verfügen, erfordert die Installation vor Ort die strikte Einhaltung technischer Standards:
Kontrolle der Wasserzugabe: Formulierungen aus dichtem Korund erfordern nur 4,5 % bis 6,5 % Anmachwasser, wenn sie als solche konzipiert sindgießbar mit niedrigem Zementgehalt. Messen Sie Wasser nach Gewicht und nicht nach Eimervolumen. Überschüssiges Anmachwasser hinterlässt miteinander verbundene Mikrohohlräume, wodurch der Schlackenwiderstand halbiert wird.
Ankermetallurgie und -abstand: Verwenden Sie Anker aus einer Legierung mit hohem Nickelgehalt, z. B. Inconel 601 oder SS310SFeuerfeste Anker aus Edelstahl, 150 bis 200 mm voneinander entfernt. Beschichten Sie alle Ankerspitzen mit 2 mm Kunststoff-Spreizkappen oder tauchen Sie sie in Wachs ein. Unbedeckte metallische Anker dehnen sich thermisch aus und reißen beim ersten Aufheizen dichte Korundauskleidungen.
Hochfrequente Vibration: Verfestigung mit internen Tauchrüttlern bei 50 bis 100 Hz. Vibrieren Sie, bis keine Luftblasen mehr aufsteigen und ein reflektierender Flüssigkeitsfilm die Oberfläche bedeckt. Vermeiden Sie übermäßiges Vibrieren über 25 Sekunden pro Einführpunkt hinaus, um ein Absetzen grober Korundaggregate zu verhindern.
Gestufter Backplan: Folgen Sie einer disziplinierten anfänglichen Heizkurve: Steigern Sie die Temperatur um 15 Grad pro Stunde auf 150 Grad und halten Sie sie 1 Stunde lang pro 25 mm Dicke, um freies Wasser auszuspülen. Auf 350 Grad hochfahren und halten, um chemisches Kristallwasser freizusetzen; Rampe auf 600 Grad, um die Bindemittelumwandlung abzuschließen; Dann steigen Sie mit 25 bis 30 Grad pro Stunde auf Betriebstemperatur.
Verpackung, Haltbarkeit und Beschaffung
Topower Refractory stellt hochreine monolithische feuerfeste Materialien her, die für den Containertransport in Übersee verpackt sind:
Verpackungsstandard: 25-kg-Mehrschichtpapiertüten mit Feuchtigkeitsbarriere und Innenauskleidung aus Polyethylen. Die Säcke werden auf wärmebehandelten, begasten Paletten zusammengefasst, eingeschweißt und mit wetterfesten Kunststoffhüllen abgedeckt.
Großverpackung: 1000-kg-Hochleistungs-Supersäcke aus UV-stabilisiertem Polypropylen mit Bodenauswurfrutschen für automatisierte pneumatische Mischer.
Haltbarkeit und Lagerung: Ungeöffnete Beutel, die in trockenen, erhöhten Lagerumgebungen gelagert werden, behalten ihre zertifizierten Hydratationseigenschaften für 6 bis 9 Monate.
Qualitätsrückverfolgbarkeit: Jede Produktionscharge wird auf chemische Zusammensetzung (RFA), Dichte und Kaltdruckfestigkeit überprüft. Umfangreiche Prüfzertifikate liegen jedem Exportfrachtbrief bei.
Transparente Beschaffung: Preise und Bestellmöglichkeiten
Bei Topower Refractory liefern wir feuerfeste Produkte direkt ab Werk, die genau auf Ihre Ofenbetriebsparameter zugeschnitten sind:
Technische RFQ-Checkliste
Um innerhalb von 4 Stunden ein schnelles, umfassendes Angebot zu erhalten, geben Sie Folgendes an:
Materialspezifikation: Reinkorund (JCMC-Serie) oder Chromkorund (JGRCC-80 / JGRCC-85), oder geben Sie Ihre Al2O3- und Cr2O3-Anforderungen an.
Betriebsparameter: Arbeitstemperatur, Brennstoffart, chemische Analyse der Schlacke und Ofenatmosphäre.
Erforderliche Menge: Gesamttonnage (Vollcontainerladung FCL beträgt 20 bis 24 Tonnen pro 20GP-Container).
Benötigtes Zubehör: Anker (SS310S oder Inconel 601), Keramikfaser-Trägerisolierung oder organische, austrocknende, explosionsgeschützte Fasern.
Zielhafen: Zur sofortigen FOB Qingdao/Tianjin- oder CIF-Angebotsberechnung.
Referenz zu kommerziellen Preisen: Rezepturen für reinen Korund liegen im Allgemeinen zwischen 550 und 850 USD pro Tonne FOB China, während Spezialgussteile aus Chromkorund zwischen 1.100 und 1.850 USD pro Tonne liegen, abhängig vom Cr2O3-Anteil und der Auswahl des geschmolzenen Rohmaterials.
Direkter technischer Kontakt: Erreichen Sie unser Engineering-Team unter inquiry@topower.techfür Rezepturberatungen, Auskleidungszeichnungen und kostenlose Testmuster von 2 bis 5 kg.
Häufig gestellte Fragen
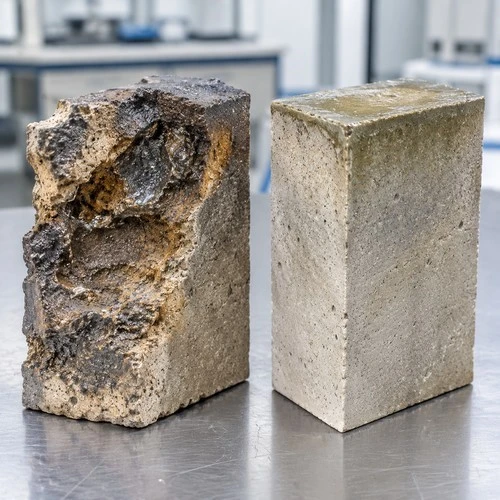
Reiner Korund sorgt für eine hohe Härte und Feuerfestigkeit, niedrigviskose Eisensilikatschlacken können jedoch dennoch in seine Porenstruktur eindringen. Durch die Einführung von Cr2O3 entsteht eine Al2O3-Cr2O3-Mischkristalllösung. When molten slag dissolves chromium oxide, slag viscosity rises drastically and an iron-chrome spinel layer precipitates at the hot face, physically blocking further liquid penetration.
Können chromhaltige Monolithe in kommunalen Müllverbrennungsanlagen eingesetzt werden?
Ja. Hazardous and municipal waste incinerators produce volatile alkali metals, chlorine, and heavy-metal acid slags. Chromkorund-Gussqualitäten (z. B. JGRCC-80) widerstehen chemischen Angriffen durch korrosive Rauchgase und geschmolzene Flugasche weitaus besser als Standard-Aluminosilikat-Auskleidungen.
Wie viel Wasser muss beim Mischen dichter Korundgussmassen vor Ort hinzugefügt werden?
Dichte feuerfeste Mischungen mit niedrigem Zementgehalt erfordern 4,5 bis 6,5 Gewichtsprozent sauberes Wasser. Verwenden Sie immer einen Zwangsmischer mit hoher Scherwirkung. Mix dry aggregate for 1 to 2 minutes, introduce 80% of the gauging water, mix for 2 minutes, then add the remaining water until the mix flows under mechanical vibration.


