


Die Auswahl des richtigen Calciumaluminat-Zement-Bindemittels bestimmt, ob Ihre monolithische feuerfeste Auskleidung Temperaturwechsel übersteht oder beim anfänglichen Austrocknen zerbröckelt. Für Ofeningenieure, Fertigteilsteinhersteller und Wartungsteams kommt es bei der Wahl zwischen den Standardqualitäten CA50, hochreinem CA70 und hochfeuerfesten CA80 auf die Matrixchemie, die offene Zeit und die Betriebstemperatur an. Bei Topower Refractory produzieren und exportieren wir hydraulische Bindemittel, die nach ASTM- und ISO-Standards für anspruchsvolle Industrieanwendungen weltweit entwickelt wurden.
Wichtige Fakten zur technischen Beschaffung
Bindemittelqualitäten verfügbar: CA50 (Al2O3 50 % bis 54 %), CA60 (Al2O3 58 % bis 62 %), CA70 (Al2O3 68 % bis 72 %) und CA80 (Al2O3 78 % bis 82 %).
Spezifische Oberfläche: Blaine-Feinheit 380 bis 430 m2/kg für schnelle, vollständige hydraulische Reaktivität ohne unhydrierte Hohlräume.
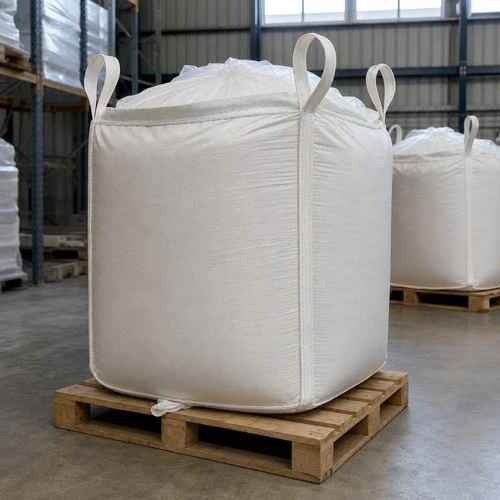
Standardverpackung: 25 kg mehrlagige feuchtigkeitsbeständige Papiersäcke mit innenliegender PE-Folie oder 1000 kg UV-beständige Großsäcke auf wärmebehandelten Exportpaletten.
Direktlieferung ab Werk: Standard CA50 und CA70 im Lagerbestand; typische Exportvorlaufzeit 7 bis 12 Tage FOB Qingdao / Tianjin.
Was ist Calciumaluminatzement?
Calciumaluminatzement ist in der industriellen Beschaffung weithin als feuerfester Zement oder Tonerdezement bekannt und ein hydraulisches Bindemittel, das durch Verschmelzen oder Sintern von hochwertigem Bauxit oder kalziniertem Aluminiumoxid mit reinem Kalkstein hergestellt wird. Im Gegensatz zu herkömmlichem Portlandzement, bei dem Tricalciumsilikat das Abbinden bestimmt, basiert dieses spezielle feuerfeste Bindemittel auf Monocalciumaluminat (CA, CaO·Al2O3) als primäre aktive hydraulische Phase.
Beim Mischen mit sauberem Wasser reagiert die CA-Mineralphase schnell und bildet kristalline Hydratnetzwerke, die abgestufte Aggregate in starren monolithischen Auskleidungen einschließen. Diese hydraulische Wirkung sorgt für eine hohe 24-Stunden-mechanische Festigkeit und Feuerfestigkeit bis zu 1800 Grad, abhängig von der Reinheit des Aluminiumoxids. Über Stahlpfannen, Zementdrehöfen, petrochemische Erhitzer und Glasvorherde, reinCalciumaluminat-Zementpulverbildet die dauerhafte Strukturmatrix hochbelastbarer feuerfester Gussteile.
Technischer Vergleich CA50, CA60, CA70 und CA80
Die Feuerfestigkeit, chemische Beständigkeit und Abbindekinetik feuerfester hydraulischer Bindemittel hängen direkt von ihrem Al2O3-zu-CaO-Verhältnis und den Verunreinigungsschwellenwerten (insbesondere Fe2O3 und SiO2) ab. Nachfolgend finden Sie typische Chargenspezifikationswerte für kommerzielle Topower Refractory-Qualitäten:
| Technische Eigenschaft / Metrik | CA50-Klasse (Standard) | CA60-Klasse (Mittelstufe) | CA70-Qualität (hohe Reinheit) | CA80-Qualität (Ultra-Reinheit) | Teststandard |
|---|---|---|---|---|---|
| Al2O3-Gehalt (%) | 50.0 - 54.0 | 58.0 - 62.0 | 68.5 - 72.0 | 78.0 - 82.0 | ASTM C114 |
| CaO-Gehalt (%) | 31.0 - 35.0 | 28.0 - 32.0 | 26.0 - 29.5 | 16.0 - 20.0 | ASTM C114 |
| SiO2-Gehalt (%) | <= 5.5 | <= 3.8 | <= 0.40 | <= 0.25 | ASTM C114 |
| Fe2O3-Gehalt (%) | <= 2.5 | <= 1.8 | <= 0.25 | <= 0.15 | ASTM C114 |
| Hauptmineralphasen | CA, C12A7 | CA, CA2 | CA, CA2 | CA2, CA6, Alpha-Al2O3 | XRD-Analyse |
| Pyrometrische Feuerfestigkeit (Grad) | 1420 - 1460 | 1500 - 1540 | 1580 - 1620 | >= 1780 | ISO 528 / Orton |
| Spezifische Oberfläche (Blaine, m2/kg) | 320 - 360 | 340 - 380 | 380 - 430 | 420 - 460 | ASTM C204 |
| Anfängliche Abbindezeit (Min.) | 45 - 120 | 40 - 100 | 40 - 90 | 30 - 75 | Vicat-Nadel |
| Endgültige Abbindezeit (Min.) | 180 - 360 | 150 - 300 | 120 - 240 | 90 - 180 | Vicat-Nadel |
| 1-Tages-Druckfestigkeit (MPa) | >= 50.0 | >= 55.0 | >= 65.0 | >= 75.0 | ISO 679 |
| 3-Tage-Druckfestigkeit (MPa) | >= 65.0 | >= 70.0 | >= 80.0 | >= 90.0 | ISO 679 |
Hinweis: Alle Produktionschargen verlassen unser Werk mit verifizierten Chargenprüfblättern (COA). Die Abbindezeiten können mit Verzögerern oder Beschleunigern für Installationsarbeiten in den Tropen oder bei Minusgraden individuell angepasst werden.
Hydratationsmechanismus und Phasenumwandlungskinetik
Das Verständnis der Kinetik der Bindemittelhydratation ist von entscheidender Bedeutung, um strukturelle Risse und Abplatzungen während der Ofeninbetriebnahme zu verhindern:
1. Auflösung und frühe Hydratbildung
Wenn sich hydraulisches Aluminatpulver mit Wasser vermischt, lösen sich Calcium- und Aluminat-Ionen schnell auf und erreichen eine Übersättigung. Nach einer ruhenden Induktionsperiode (30 bis 60 Minuten bei 20 Grad) fallen hexagonale Hydratkristalle aus. Bei Umgebungstemperaturen (15 bis 25 Grad) ergibt die Reaktion Monocalciumaluminat-Decahydrat (CAH10) und Dicalciumaluminat-Octahydrat (C2AH8) sowie amorphes Aluminiumoxidgel (AH3). Diese ineinandergreifenden Plättchenkristalle erzeugen innerhalb von 6 bis 12 Stunden eine hohe Kaltdruckfestigkeit.
2. Das Konversionsphänomen
Hexagonale Hydrate sind metastabil. Bei der Aushärtung in warmer Umgebung oder beim Erhitzen auf über 35 Grad wandeln sie sich in Hydrogranat (C3AH6) um, eine kubische Kristallphase:
3 CAH10 ->C3AH6 + 2 AH3 + 18 H2O
Diese Phasenumwandlung löst einen Anstieg der Kristalldichte von 1,72 g/cm3 auf 2,53 g/cm3 aus. Der damit verbundene Volumenschwund öffnet Mikroporen und führt zu einem vorübergehenden Abfall der Kaltfestigkeit zwischen 300 und 800 Grad.
3. Technische Lösungen
Um dieses Tal mittlerer Festigkeit zu überbrücken, enthalten moderne feuerfeste Gussmassen reaktiven Quarzstaub oder feines tafelförmiges Aluminiumoxid. Diese reaktiven Mikropulver reagieren bei mittleren Brenntemperaturen mit Calciumoxid und bilden Keramikbindungen (Anorthit und Gehlenit), die die Auskleidungsdichte wiederherstellen, bevor die Spitzenbetriebstemperaturen erreicht werden.
So wählen Sie die richtige Zementsorte aus
Die Auswahl der richtigen Bindemittelsorte hängt von der Temperatur der heißen Fläche, der Schlackenchemie und der Ofenatmosphäre ab:
Wählen Sie CA50, wenn:
In Industriekesseln, Drehrohrofen-Kühlzonen, Müllverbrennungsrohrleitungen oder Schornsteinauskleidungen bleiben die Arbeitstemperaturen unter 1400 Grad.
Formulierung herkömmlicher Standardgussmassen, Spritzmischungen oder lufthärtender feuerfester Mörtel, bei denen niedrige Eisenschwellenwerte nicht kritisch sind.
Maximierung der anfänglichen Projektökonomie, ohne für synthetische, hochreine Aluminiumoxid-Rohstoffe zu bezahlen.
Wählen Sie CA70, wenn:
Produzierengießbar mit niedrigem Zementgehalt(LCC) oder Ultra-Low Cement Castable (ULCC)-Auskleidungen, die zwischen 1450 Grad und 1650 Grad betrieben werden.
Betrieb in reduzierenden Atmosphären, die Kohlenmonoxid (CO) oder Wasserstoff (H2) enthalten, wie z. B. petrochemische Spaltöfen und Hochofentröge. Wenn der Fe2O3-Gehalt unter 0,25 % gehalten wird, werden katalytische Rußablagerungen und zerstörerische Abplatzungen der Auskleidung verhindert.
Verankerung von vorgefertigten Brennerblöcken oder Pfannenprallplatten mit hochwertigem StahlEdelstahlanker.
Wählen Sie CA80, wenn:
Betrieb extrem heißer Auskleidungen über 1700 Grad, einschließlich sekundärer Stahlraffinierungspfannen, Vakuumentgaser und Verschlackungskohlevergaser.
Die Reinheit der Matrix erfordert eine Siliciumdioxidverunreinigung von nahezu Null, um niedrig schmelzende eutektische Phasen in Kontakt mit geschmolzenen Metallen oder aggressiven Schlacken zu vermeiden.
Typische Bindemitteldosierung nach gießbarem Typ
Die Formulierung monolithischer Auskleidungen erfordert die Anpassung der Bindemittelsorte und -dosierung an die Installationsmethode und die ASTM C401-Klassifizierung:
| Monolithischer Formulierungstyp | Empfohlene Zementsorte | Typische Bindemitteldosierung (Gew.-%) | Wassermenge messen (% Gew.) | Schlüsselmatrixfunktion |
|---|---|---|---|---|
| Konventionell gießbar (CC) | CA50 / CA60 | 15.0% - 22.0% | 7.0% - 9.0% | Schnelle 24-Stunden-Entformungsfestigkeit; wirtschaftliche Generalauskleidung. |
| Low Cement Castable (LCC) | CA70 | 4.0% - 7.0% | 4.5% - 5.5% | Dichte Submikron-Partikelpackung; hoher Warmbruchmodul. |
| Ultra-Low Cement (ULCC) | CA70 / CA80 | 1.5% - 3.0% | 3.5% - 4.5% | Minimale CaO-Flussphasen; überlegene Schlackenkorrosionsbeständigkeit. |
| Feuerfeste Spritzmischung | CA50 / CA60 | 12.0% - 18.0% | Regulierung an der Düse | Schnelle Grünkohäsion zur Minimierung des Rückprallverlusts unter 15 %. |
| Luftabbindender Mörtel | CA50 | 20.0% - 30.0% | 18.0% - 22.0% | Feinkornpenetration (< 0.2 mm) for tight brick joints. |
Best Practices für das Mischen von Wasser und das Aushärten
Feldausfälle bei Aluminat-Bindemitteln sind in der Regel auf zu viel Anmachwasser oder eine unzureichende Feuchtigkeitsspeicherung zurückzuführen:
Wasserkontrolle: Die Wasserzugabe minimal halten. In herkömmlichen Gussmassen (15 % bis 20 % Zement) sollte der Gesamtwassergehalt zwischen 7,0 % und 9,0 % bleiben. In deflockierten Systemen mit niedrigem Zementgehalt (4 % bis 7 % Zement) sollten 4,5 % bis 5,5 % mit Polycarboxylat-Dispergiermitteln angestrebt werden. Überschüssiges Wasser verdunstet beim Erhitzen, wodurch offene Poren entstehen, die die mechanische Festigkeit beeinträchtigen.
Keine Kontamination mit Portlandzement: Verwenden Sie niemals mit Portlandzement verunreinigte Werkzeuge oder Mischer. Portland setzt Kalziumhydroxid frei, das innerhalb von Minuten zur Flash-Aushärtung von Aluminatzementen führt, was zu starken thermischen Rissen und bröckeligen Installationen führt.
Umgebungstemperatur und Verzögerer: Bei Sommertemperaturen über 30 Grad beschleunigt sich die Aluminathydratation schnell, was die Topfzeit drastisch verkürzt. In unseren technischen Labortests verlängert die Dosierung von 0,02 % bis 0,05 % Zitronensäure die Einlegezeit von 25 Minuten auf über 60 Minuten, ohne dass die endgültige 3-Tage-Festigkeit beeinträchtigt wird. Umgekehrt kann bei Temperaturen unter 10 Grad Lithiumcarbonat dosiert werden, um eine träge Frühentformung zu beschleunigen.
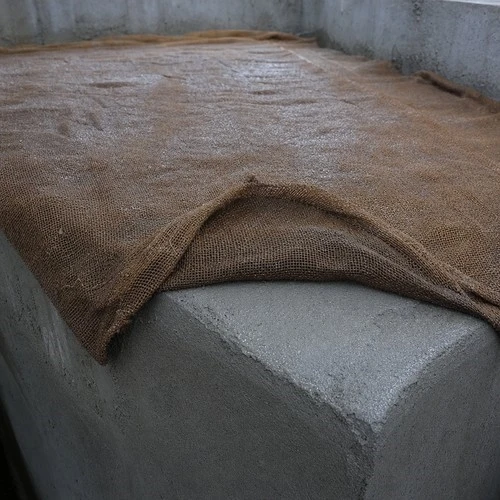
Feuchte Aushärtung: Eingelegte Auskleidungen 24 Stunden lang mit nassem Sackleinen oder Polyethylenfolie abdecken. Da die Aluminathydratisierung stark exotherm ist, führt eine vorzeitige Oberflächentrocknung dazu, dass nicht hydratisierte Partikel ausgehungert werden und schwache, pulverige Oberflächen zurückbleiben.
Kontrolliertes Austrocknen: Temperatur um 15 bis 20 Grad pro Stunde auf bis zu 150 Grad steigern, 1 Stunde pro 25 mm Auskleidungsdicke halten, um freies Wasser abzulassen, gefolgt von einem zweiten Halten bei 350 Grad, um chemisch gebundenes Kristallwasser sicher freizusetzen.
Verpackung, Lagerung und Beschaffung
Aluminatzementpulver ist hygroskopisch und erfordert eine zuverlässige Barriereverpackung für den transozeanischen Versand:
Feuchtigkeitsschutz: Wir verpacken alle Qualitäten in mehrwandigen Kraftpapiersäcken mit innenliegender Polyethylen-Feuchtigkeitssperre (25 kg/Sack). Versiegelte Beutel, die auf trockenen, erhöhten Paletten gelagert werden, behalten ihre volle Reaktivität für 6 bis 9 Monate.
Klumpeninspektionsregel: Wenn sich bei längerer Lagerung in den Beuteln Klumpen bilden, üben Sie Handdruck aus. Weiche Klumpen, die sich leicht zwischen den Fingern zerdrücken lassen, bilden statische Agglomerate und bleiben sicher in der Anwendung. Wenn die Klumpen hart und kiesig sind, liegt eine teilweise Hydratation vor; Zerkleinern oder sieben Sie sie nicht zu Produktionsgussteilen, da die Festigkeit des reaktiven Bindemittels dadurch dauerhaft beeinträchtigt wird.
Große Supersäcke: Für Gießmischanlagen mit hoher Kapazität bieten wir 1000-kg-Big-Bags aus Polypropylen mit PE-Innenauskleidung und Bodenauslaufstutzen an.
Rückverfolgbare Mühlenzertifikate: Jede Charge wird vor dem Containerversand einem XRD-Phasentest, einer Blaine-Feinheitsanalyse und einer 24-Stunden-Druckfestigkeitsprüfung unterzogen.
Transparente Beschaffung: Preise und Bestellmöglichkeiten
Topower Refractory liefert Bindemittel direkt ab Werk an Feuerfesthersteller, Hüttenwerke und Bauunternehmer:
Technische RFQ-Checkliste
Um innerhalb von 4 Stunden ein formelles Angebot zu erhalten, geben Sie Folgendes an:
Zielnote: CA50, CA60, CA70 oder CA80 (oder geben Sie Ihre Al2O3- und Fe2O3-Grenzwerte an).
Installationstyp: Vibrationsguss, pumpbarer Selbstfluss, Spritzen oder Mörtelfugen.
Tonnage bestellen: Die Mindestbestellmenge beträgt 5 Tonnen für CA50/CA70 und 1 Tonne für CA80.
Verpackungsformat: 25 kg sacks on shrink-wrapped pallets or 1000 kg bulk bags.
Zielhafen: Für sofortige FOB Qingdao/Tianjin- oder CIF-Preisberechnungen.
Preisreferenz: Standard CA50 typically ranges between 350 and 520 USD per metric ton FOB China, while low-iron synthetic CA70 and CA80 grades range from 750 to 1450 USD per metric ton based on alumina purity and raw material energy costs.
Technische Anfragen: Kontaktieren Sie unser technisches Vertriebsteam direkt unterinquiry@topower.techfür Chargendatenblätter und kostenlose Testproben von 2 bis 5 kg.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen Calciumaluminatzement und Portlandzement?
Portlandzement härtet über Kalziumsilikate aus, die bei über 350 Grad zerfallen und freien Kalk freisetzen. Im Gegensatz dazu basiert feuerfester Aluminatzement auf Monocalciumaluminatphasen, die eine Betriebsstabilität bis zu 1800 Grad bieten und innerhalb von 24 Stunden eine endgültige Druckfestigkeit von über 80 % erreichen.
Wie hoch ist die typische Dosierung von Calciumaluminatzement in feuerfesten Gussteilen?
In herkömmlichen feuerfesten Gussteilen macht Calciumaluminatzement typischerweise 15 bis 22 % des Gesamtgewichts der Trockenmischung aus. Bei fortschrittlichen Gussmassen mit niedrigem Zementgehalt (LCC) sinkt die Dosierung durch die Kombination mit Mikrosilica oder reaktivem Aluminiumoxid auf 4 bis 7 %, was die Bildung flüssiger Phasen drastisch reduziert und die Kriechbeständigkeit bei hohen Temperaturen verbessert.
Können Aluminatzementauskleidungen sauren und sulfathaltigen Umgebungen standhalten?
Ja. Da bei der Aluminathydratisierung kein freies Calciumhydroxid entsteht, weisen gehärtete Auskleidungen eine hervorragende Beständigkeit gegen biogene Schwefelsäure, Schwefelwasserstoff, Kohlenmonoxid und industriellen Sulfatangriff auf und übertreffen damit herkömmliche Zivilzemente.
Warum ist ein niedriger Eisengehalt in den Qualitäten CA70 und CA80 vorgeschrieben?
In CO- und H2-reduzierenden Gasumgebungen wirken freie Eisenoxide als Katalysatoren und spalten Kohlenmonoxid in festen Kohlenstoff. Dieser Ruß lagert sich in den Mikroporen der Matrix ab und baut innere Berstspannungen auf, die zum Versagen der Auskleidung führen. CA70 und CA80 mit niedrigem Eisengehalt halten Fe2O3 unter 0,25 % und verhindern so den Kohlenstoffzerfall.


