


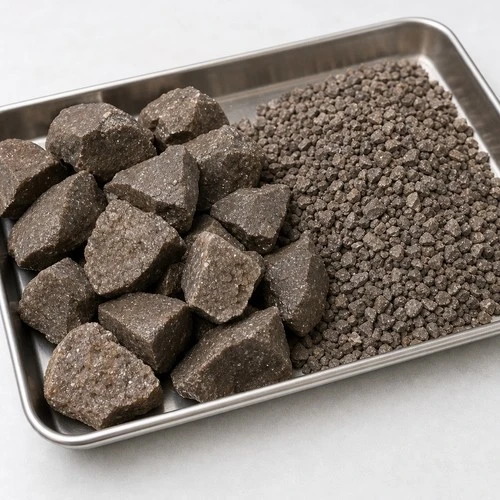
Totgebrannte Magnesia (DBM), auch bekannt als Sintermagnesit oder totgebrannte feuerfeste Magnesia, ist ein wesentlicher feuerfester Grundrohstoff, der durch Kalzinieren von natürlichem hochreinem Magnesit (MgCO3) in Schacht- oder Drehrohröfen bei ultrahohen Temperaturen zwischen 1600 Grad und 1800 Grad hergestellt wird. Diese extrem totbrennende Wärmebehandlung vertreibt das gesamte Kohlendioxid, eliminiert die restliche Hydratationsaktivität und sorgt dafür, dass Periklaskristalle (MgO) vollständig sintern und zu einer ineinandergreifenden kristallinen Matrix mit Kristallkörnern von 40 bis 120 Mikrometern reifen. Eingeteilt in standardisierte Industriequalitäten, die von JDBM 90 (größer oder gleich 90,0 % MgO, Schüttdichte größer als oder gleich 3,00 g/cm³) bis zu JDBM 97,5 und JDBM 98 (größer oder gleich 98,0 % MgO, Schüttdichte größer als oder gleich 3,33 g/cm³) reichen, bietet totgebranntes Magnesia einen höheren Schmelzpunkt 2800 Grad, hervorragende mechanische Heißfestigkeit und hervorragende Beständigkeit gegen einfache Stahlschlacken und das Eindringen von chemischem Eisen. Es dient als Primärzuschlagstoff in Magnesia-Kohlenstoffsteinen, feuerfesten Magnesia-Spinell-Steinen, Stampfmischungen für Elektrolichtbogenöfen und trockenen Rüttelauskleidungen für Tundish.
Die Bewertung der DBM-Qualitätsspezifikationen, der Schüttdichteschwellenwerte und des kritischen Kalk-zu-Siliziumdioxid-Verhältnisses (CaO/SiO2) bestimmt die thermodynamische Stabilität fertiger feuerfester Auskleidungen unter kontinuierlicher Schlackeeinwirkung.
Technische Spezifikationen: Offizielle Notenmatrix (JDBM 90 bis JDBM 98)
Bei der Herstellung grundlegender feuerfester Materialien besteht ein enger Zusammenhang zwischen chemischer Reinheit und Schüttdichte. Höhere Kalzinierungstemperaturen und optimierte Mineralquellen erzeugen dichtere Körner mit minimierter offener Porosität.
Nachfolgend sind die verifizierten physikalischen und chemischen Parameter aufgeführt, die auf offiziellen Qualitätskontrollstandards aus unseren Fertigungsdaten unserer Fabrik basieren:
Standardmäßige chemische Zusammensetzung und Schüttdichte
Sorte JDBM 98 (hochreine gesinterte Magnesia):
MgO-Gehalt: größer oder gleich 98,00 %
Schüttdichte (BD): Größer oder gleich 3,33 g/cm³
SiO2-Gehalt: Weniger als oder gleich 0,40 %
CaO-Gehalt: Weniger als oder gleich 0,90 %
Fe2O3-Gehalt: Weniger als oder gleich 0,20 %
Al2O3-Gehalt: Weniger als oder gleich 0,15 %
Glühverlust (LOI): Weniger als oder gleich 0,20 %
Hauptaufgabe: Premium-Magnesia-Kohlenstoffsteine für Schlackenlinien von Basissauerstofföfen (BOF) und Pfannenauskleidungen mit ultrahoher Leistung.
Note JDBM 97,5:
MgO-Gehalt: größer oder gleich 97,50 %
Schüttdichte (BD): Größer oder gleich 3,29 g/cm³
SiO2-Gehalt: Weniger als oder gleich 0,55 %
CaO-Gehalt: Weniger als oder gleich 1,10 %
Fe2O3-Gehalt: Weniger als oder gleich 0,60 %
Al2O3-Gehalt: Weniger als oder gleich 0,15 %
Glühverlust (LOI): Weniger als oder gleich 0,20 %
Hauptaufgabe: Arbeitsauskleidungen für sekundäre Raffinationspfannen und Hochtemperatur-Zementdrehofen-Übergangszonen.
Note JDBM 97:
MgO-Gehalt: größer oder gleich 97,00 %
Schüttdichte (BD): Größer oder gleich 3,27 g/cm³
SiO2-Gehalt: Weniger als oder gleich 0,75 %
CaO-Gehalt: Weniger als oder gleich 1,50 %
Fe2O3-Gehalt: Weniger als oder gleich 1,00 %
Al2O3-Gehalt: Weniger als oder gleich 0,20 %
Glühverlust (LOI): Weniger als oder gleich 0,30 %
Hauptaufgabe: Magnesia-Spinell-Ziegelformulierungen, Schiebetorplatten und Grundspritzmischungsaggregate.
Note JDBM 95:
MgO-Gehalt: größer oder gleich 95,00 %
Schüttdichte (BD): Größer oder gleich 3,15 g/cm³
SiO2-Gehalt: Weniger als oder gleich 2,00 %
CaO-Gehalt: Weniger als oder gleich 2,00 %
Fe2O3-Gehalt: Weniger als oder gleich 1,50 %
Al2O3-Gehalt: Weniger als oder gleich 0,50 %
Glühverlust (LOI): Weniger als oder gleich 0,50 %
Hauptaufgabe: Elektrolichtbogenofen-Bodenstampfmassen und Standard-Magnesiasteine.
Note JDBM 92:
MgO-Gehalt: größer oder gleich 92,00 %
Schüttdichte (BD): Größer oder gleich 3,00 g/cm³
SiO2-Gehalt: Weniger als oder gleich 4,00 %
CaO-Gehalt: Weniger als oder gleich 1,80 %
Fe2O3-Gehalt: Weniger als oder gleich 1,50 %
Al2O3-Gehalt: Weniger als oder gleich 1,00 %
Glühverlust (LOI): Weniger als oder gleich 0,80 %
Hauptaufgabe: Mittlere Ofenreparaturmischungen, Putzkörner und einfache Heißspritz-Reparaturverbindungen.
Note JDBM 90:
MgO-Gehalt: größer oder gleich 90,00 %
Schüttdichte (BD): Größer oder gleich 3,00 g/cm³
SiO2-Gehalt: Weniger als oder gleich 4,50 %
CaO-Gehalt: Weniger als oder gleich 3,00 %
Fe2O3-Gehalt: Weniger als oder gleich 1,80 %
Al2O3-Gehalt: Weniger als oder gleich 1,70 %
Glühverlust (LOI): Weniger als oder gleich 1,00 %
Hauptaufgabe: Tundish-Backup-Stampfmassen, grundlegende Ausbesserungsmischungen und Schlackenspritzzusätze.
Bei Betrieben, die unter extremer thermischer und Schlackenscherbeanspruchung von mehr als 1750 Grad arbeiten, vergleichen Feuerfestingenieure oft totgebranntes Magnesia mit geschmolzenem Magnesia (wie JWFM 98 mit einer Schüttdichte von mindestens 3,50 g/cm³) oder integrieren dichtes MagnesiaFeuerfester Stein aus Aluminiumoxid-Siliziumoxidinnerhalb von Übergangskursen ohne Schlacke.
Thermodynamik des Sinterns: Periklaskristallwachstum und Kalk-Siliciumdioxid-Chemie
Die physikalische und chemische Haltbarkeit tot gebrannter Magnesia unter Kontakt mit geschmolzenem Stahl hängt von der Größe der Periklaskristalle und der Mineralogie der sekundären interstitiellen Grenzphasen ab:
Kristallwachstum von Periklas (MgO):Beim einstufigen oder zweistufigen Totbrennen in Schachtöfen wandelt sich feiner Rohmagnesit bei etwa 700 bis 1000 Grad in Aktivmagnesia um und rekristallisiert dann oberhalb von 1600 Grad. Durch das Sintern verschmelzen mikroskopisch kleine Periklas-Körner zu großen, dichten, vieleckigen Kristallen. Eine größere Korngröße der Periklaskristalle (über 50 bis 80 Mikrometer in den Sorten JDBM 97 und JDBM 97.5) verringert die intergranulare Oberfläche und verlangsamt das Eindringen chemischer Schlacke entlang der Korngrenzen drastisch.
Das kritische CaO/SiO2-Molverhältnis:In minderwertigem Magnesia reagieren Siliciumdioxid und Kalk mit Magnesia und bilden niedrigschmelzende interstitielle Silikate wie Monticellit (CaO·MgO·SiO2, Schmelzpunkt 1490 Grad) und Merwinit (3CaO·MgO·2SiO2, Schmelzpunkt 1570 Grad). Wenn das CaO/SiO2-Gewichtsverhältnis auf über 2,0 eingestellt wird, wird Siliciumdioxid verbraucht, um hochschmelzendes Dicalciumsilikat (2CaO·SiO2, Schmelzpunkt 2130 Grad) zu bilden. Dieser hochschmelzende Grenzfilm isoliert Periklaskörner und verhindert eine strukturelle Erweichung bei Stahlherstellungstemperaturen.
Totbrennende vs. rohe Hydratationsresistenz:Leicht gebrannte kaustische Magnesia (kalziniert bei 800 bis 1000 Grad) reagiert aggressiv mit der Luftfeuchtigkeit und erzeugt Magnesiumhydroxid Mg(OH)2. Durch die vollständige Totverbrennung über 1700 Grad werden offene Mikroporen eliminiert und eine geschlossene, verglaste Grenze erreicht, die der Umgebungsfeuchtigkeit während des Transports auf dem Meer und bei Langzeitlagerung widersteht.
Industrielle Anwendungen in thermischen Metall- und Zementanlagen
Tot gebrannte Magnesia bildet die chemische Grundlage alkalischer feuerfester Auskleidungstechnologien:
1. Stahlerzeugungskonverter und Lichtbogenöfen (EAF)
Anwendung:EAF-Boden-Trockenstampfmaterialien, EAF-Stichlochhülsen und Konverter-Ladepads.
Warum es funktioniert:Der hohe MgO-Gehalt widersteht eisenoxidreicher basischer Schlacke (FeO-SiO2-CaO), ohne sich aufzulösen. Bei Kaltbodenreparaturen sintern die Aggregatfraktionen JDBM 92 und JDBM 95 unter anfänglicher Lichtbogenerwärmung zu einer dichten, monolithischen Schicht.
2. Sekundärraffinierungspfannen und Tundishes
Anwendung:Pfannenschlackenlinien-Ziegeldosierung, trockene Tundish-Rüttelmischungen und Bohrlochblock-Stampfmischungen.
Futtersynergie:Hochreine JDBM 97,5-Zuschlagstoffe werden mit Flockengraphit und flüssigen Phenolharzen gebunden, um hochbeständige MgO-C-Steine herzustellen, die kalziumbehandeltem geschmolzenem Stahl standhalten.
3. Brennzonen für Zement-Drehrohröfen
Anwendung:Rohstoffzuschlagstoff für Magnesia-Aluminiumoxid-Spinellsteine und Hercynit-gebundene Grundfeuerfestmaterialien.
Futtersynergie:Durch das Brennen von DBM neben kalziniertem Aluminiumoxid entsteht in situ Magnesiumaluminat-Spinell (MgAl2O4), das eine hervorragende Temperaturwechselbeständigkeit bietet und der mechanischen Ovalität des Ofenmantels standhält.
Wenn Verbundofenauskleidungen Übergänge zwischen einfachen und monolithischen Zonen erfordern, koppeln Ingenieure Ziegelschichten mit passenden Ziegelschichtenmonolithische feuerfeste Katsableund verschleißfestSiliziumkarbidsteinAbschnitte.
Partikelgröße, Siebverteilung und Anpassung der Sinterfraktion
Industrielle Feuerfestmaterialien erfordern enge Partikelgrößenverteilungen, um eine maximale Packungsdichte in gepressten Ziegeln und monolithischen Stampfformulierungen zu erreichen:
Stückmagnesia (Ofenofen):0 bis 30 mm, 10 bis 50 mm und 20 bis 100 mm kalzinierter Klinker für Brech- und Mahlanlagen in Übersee.
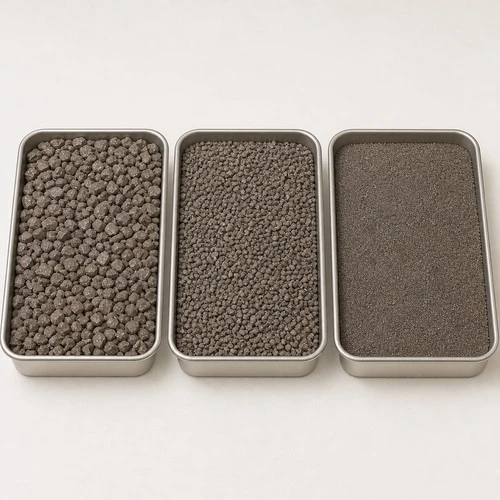
Abgestufte grobe Zuschlagstoffe:Fraktionen von 3 bis 5 mm, 1 bis 3 mm und 0,5 bis 1,2 mm für trockene, rüttelfähige Tundish-Mischungen und poröse Plug-Well-Blöcke.
Feine Körner und mikrogemahlene Mehle:0 bis 1 mm, 0 bis 0,5 mm, 200 Mesh (weniger als oder gleich 0,074 mm) und 325 Mesh (weniger als oder gleich 0,045 mm) Mehle für Matrixfüllungen und grundlegende Spritzzusammensetzungen.
Jede Charge wird einer computergestützten Vibrationssiebklassifizierung unterzogen, um sicherzustellen, dass keine Kreuzkontamination zwischen groben und feinen Siebfraktionen auftritt.
Standards für Verpackung, Feuchtigkeitsschutz und Seelogistik
Totgebranntes Magnesia ist ein dichtes Massengut mit hoher Dichte, das eine feuchtigkeitsbeständige Verpackung erfordert, um seine totgebrannte Oberflächenpassivität während des Seetransports über große Entfernungen zu bewahren:
Standardverpackung:1,0 bis 1,25 Tonnen schwere, gewebte Polypropylen-Schüttgutsäcke (Jumbo-Beutel), ausgestattet mit einer inneren feuchtigkeitsdichten Auskleidung aus Polyethylen, vier verstärkten oberen Hebeschlaufen und einem Auslaufstutzen.
Optionen für verpackte und palettierte Produkte:Mehrlagige 25-kg-Papiersäcke mit PE-Innenauskleidung, gestapelt zu 40 Säcken pro 1,0-Tonnen-Holzpalette, eingeschweißt mit wasserdichten UV-Hauben.
Optimierung der Containernutzlast (20GP):Tot gebrannte Magnesia wird als Schwergut eingestuft. Standard 20-foot general containers (20GP) are loaded to maximum payload capacity (24.0 to 26.0 metric tons) to optimize ocean freight cost per ton.
Qualitätsdokumentation: Every container shipment is accompanied by a certified Mill Test Certificate (MTR), Certificate of Analysis (COA) confirming chemical breakdown and bulk density, and a Certificate of Origin.
Kommerzielle Lieferbedingungen:
Mindestbestellmenge:20 Tonnen (1 voller 20-Fuß-Container).
Produktionsvorlaufzeit:7 bis 10 Tage für Standard-Teilgrößen; 15 Tage für das maßgeschneiderte Maschenfräsen.
FOB-Ports:Qingdao / Tianjin / Hafen Dalian, China.
Zahlungsbedingungen:T/T, unwiderrufliches L/C auf Sicht.
Häufig gestellte Fragen (FAQ)
Was ist der Unterschied zwischen totgebrannter Magnesia (DBM) und geschmolzener Magnesia (FM)?
Dead burned magnesia is produced by solid-state sintering of magnesite at 1600°C to 1800°C in vertical shaft kilns, yielding bulk densities between 3.00 and 3.33 g/cm³ and crystal sizes of 40 to 120 microns. Fused magnesia is produced by melting high-grade magnesite in an electric arc furnace above 2800°C, producing larger periclase crystals (>600 Mikrometer) und eine höhere Schüttdichte (größer oder gleich 3,50 g/cm³). DBM ist das kostengünstige Massenarbeitstier für Standardgrundsteine, während FM für extrem beanspruchte Zonen reserviert ist.
Warum ist die Schüttdichte die wichtigste Messgröße beim Kauf von DBM?
Während der chemische MgO-Prozentsatz die Reinheit des Minerals anzeigt, spiegelt die Schüttdichte wider, wie gründlich der Rohmagnesit gebrannt wurde. Eine niedrige Schüttdichte (unter 3,10 g/cm³ bei hochreinen Qualitäten) weist auf eine Unterbrennung hin, die eine offene Mikroporosität hinterlässt, die Feuchtigkeit absorbiert und einen frühen chemischen Angriff durch geschmolzene Stahlschlacke fördert.
Wie verhindern Sie, dass totes verbranntes Magnesia während des Seetransports hydratisiert?
Topower verpackt DBM in dicken Polypropylen-Big Bags, die mit versiegelten Innenauskleidungen aus Polyethylen ausgestattet sind. Da unser Totverbrennungsprozess 1700 Grad übersteigt, wird aktives restliches MgO vollständig in inerte Periklas-Kristallphasen umgewandelt, was vollständige Stabilität auf feuchten tropischen Seefrachtrouten gewährleistet.
Fordern Sie ein technisches Datenblatt und ein direktes Angebot ab Werk an
Topower Refractory liefert verifiziertes totgebranntes Magnesia der JDBM-Serie an Feuerfesthersteller, Stahlwerke und Gießereiunternehmen weltweit.
E-Mail für direkte Werksanfrage: inquiry@topower.tech
Antwortstandard:Umfassendes Angebot, Analyse der chemischen Aufschlüsselung und vollständiges technisches Datenblatt (TDS) werden innerhalb von 4 Geschäftsstunden geliefert.


