


Ein feuerfester Fertigteilblock ist eine konstruierte, werkseitig gegossene monolithische Form, die aus Gussteilen mit niedrigem oder extrem niedrigem Zementgehalt formuliert, über Hochfrequenz-Vibrationstische verdichtet und bei 350 bis 650 Grad unter kontrollierten Ofenatmosphären vorgebrannt wird. Durch die Verlagerung des Mischens, der Konsolidierung und der primären Entwässerung von der Baustelle in die Fabrikumgebung erreichen vorgefertigte Formen Kaltdruckfestigkeiten von mehr als 85 MPa85 MPa, eliminieren Hydratationsdefekte vor Ort und reduzieren die Ausfallzeiten bei der Neuzustellung von Öfen um bis zu 70 % bis 70 % im Vergleich zu vor Ort gegossenen feuerfesten Materialien.
Von Hochgeschwindigkeitsbrennerblöcken und Pfannenspülbrunnenblöcken aus Stahl bis hin zu Ofentürpfosten und hängenden Dachbögen – präzisionsgefertigte feuerfeste Formen lösen komplexe Temperaturschock- und Verschleißanforderungen. In diesem technischen Leitfaden werden Kernformulierungsklassen, geometrische Designkriterien, Hebe-Hardware-Integration, Dehnungslückenmanagement und Werksbeschaffungsspezifikationen beschrieben.
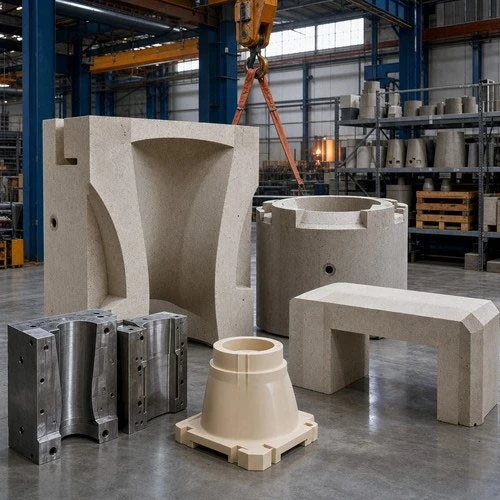
Warum vorgefertigte Formen besser abschneiden als vor Ort gegossene Formen
Während ungeformte feuerfeste Gussteile niedrigere Materialeinkaufskosten bieten, bringt das In-situ-Gießen in Industrieöfen unvorhersehbare Variablen mit sich, die häufig zu einem frühen Ausfall der Auskleidung führen:
Präzise Wasserkontrolle:Baustellenteams fügen oft 2–3 %2–3 % überschüssiges Wasser hinzu, um das Material durch die dichte Schalung zu drücken, wodurch eine hohe offene Porosität entsteht, die die Druckfestigkeit um 30–50 %30–50 % verringert. In unserem Fertigteilwerk erfolgt die Wasserzugabe gravimetrisch auf ±0,1 % ±0,1 % genau.
Hochfrequenz-Vibrationsverdichtung:Handrüttler können schwere Zuschlagstoffe nicht effektiv entlüften. Werksfertigteilanlagen verwenden synchronisierte mehrachsige Rütteltische, die mit 3.000–6.000 U/min (3.000–6.000 U/min (Amplitude 0,5–1,0 mm, 0,5–1,0 mm)) arbeiten, eingeschlossene Luft vollständig freisetzen und Schüttdichten über 2,90 g/cm32,90 g/cm3 für Korundformulierungen erreichen.
Temperaturregulierte Flüssigkeitszufuhr:Vor Ort gegossene Materialien hydratisieren bei saisonalen Umgebungstemperaturen und bilden häufig instabile Calciumaluminathydratphasen. Vorgefertigte Blöcke härten 24 Stunden lang in klimatisierten Kammern (20–25 °C, mindestens 90 % relative Luftfeuchtigkeit) aus, bevor sie aus der Form genommen werden.
Vollständige Eliminierung von Explosionsrisiken:In-situ-Auskleidungen erfordern langsame, mehrtägige Aufheizpläne mit einem hohen Risiko einer Dampfexplosion, wenn sie zu schnell erhitzt werden. Werksseitig vorgefertigte Blöcke werden vorgebrannt bei 350–600 °C geliefert und vertreiben vor dem Versand sicher das gesamte chemisch gebundene Wasser.
Für Anlagen, die sowohl maßgeschneiderte Fertigbaugruppen als auch monolithische Feldverbindungen erfordern, kombinieren Ingenieure diese Formen mit kompatiblengießbares feuerfestes Material mit hohem Aluminiumoxidgehaltfür Feldeinbindungen.
Auf die Ofenzone zugeschnittene Materialformulierungen
Auswahl des Passendenfeuerfester Fertigblockhängt von der Anpassung der Rohstoffchemie an die mechanischen, chemischen und thermischen Belastungen der Zielzone ab:
1. Dichte Formen mit hohem Aluminiumoxidgehalt (Al2O3 70–80 %Al2O3 70–80 %)
Haupteigenschaften:Schüttdichte 2,55–2,75 g/cm32,55–2,75 g/cm3; Kaltdruckfestigkeit größer oder gleich 75 MPa größer oder gleich 75 MPa; Maximaler Dauerbetrieb 1550 Grad.
Typische Anwendungen:Herdkufen für Wiedererwärmungsöfen, Hubbalkenpfeiler, Ofentürpfosten und Auskleidungen von Rauchabzugskanälen.
2. Korund-Mullit-Formulierungen (Al2O3 85–92 %Al2O3 85–92 %)
Haupteigenschaften:Schüttdichte 2,85–3,05 g/cm32,85–3,05 g/cm3; Kaltdruckfestigkeit größer oder gleich 95 MPa größer oder gleich 95 MPa; Maximaler Dauerbetrieb 1700 Grad.
Typische Anwendungen:Hochgeschwindigkeitsbrennersteine, Dachdeltaabschnitte von Elektrolichtbogenöfen (EAF) und Drosselringe von Müllverbrennungsanlagen, die thermischen Wechseln und hohen Gasgeschwindigkeiten ausgesetzt sind.
3. Siliziumkarbid-Verbundformen (SiC 60–85 %SiC 60–85 %)
Haupteigenschaften: Bulk density 2.65–2.85 g/cm32.65–2.85 g/cm3; Cold crushing strength ≥110 MPa≥110 MPa; High thermal conductivity (>12 W/m⋅K>12 W/m⋅K).
Typische Anwendungen:Schlackenabzugsrutschen von Sondermüllverbrennungsanlagen, Schlackenrampen aus Aluminium und Zielwände von Kesselzyklonen sind starker mechanischer Erosion ausgesetzt.
4. Aluminiumoxid-Spinell-Formulierungen (Al2O3 85–90 %, MgO 5–10 %, Al2O3 85–90 %, MgO 5–10 %)
Haupteigenschaften:Schüttdichte 2,95–3,15 g/cm32,95–3,15 g/cm3; Kaltdruckfestigkeit größer oder gleich 90 MPa größer oder gleich 90 MPa; Hervorragende Beständigkeit gegenüber basischer metallurgischer Schlacke.
Typische Anwendungen:Stahlpfannenboden-Brunnenblöcke, poröse Argon-Stopfensitzbaugruppen und Prallplatten für geschmolzenen Stahl.
Technisches Design: Formschrägen, Dehnungsfugen und Transportanker
Feuerfeste Betonfertigteile sind bautechnische Bauteile. Bei der Entwicklung langlebiger Komponenten müssen drei Grundregeln beachtet werden:
Formschrägen für sauberes Lösen
Komplexe Formen mit Innenkegeln, Brenneröffnungen oder ineinandergreifenden Keilen müssen die richtigen Formschrägen aufweisen:
Außenflächen:Mindestens 1,0∘ bis 1,5∘1,0∘ bis 1,5∘ Verjüngung pro Seite.
Interne Kerne (Brennerkehlen):Mindestens 2,0∘ bis 3,0∘2,0∘ bis 3,0∘ Konizität.
Werkzeugausführung:Präzisions-CNC-gefräste Stahl- oder laminierte Formen aus hochdichtem Polymer halten Maßtoleranzen innerhalb von ±1,0 mm ± 1,0 mm bei Abmessungen von bis zu 1.000 mm1.000 mm ein.
Wärmeausdehnungsspalte und Faserpolsterung
Dichte Korund-Mullit-Gussstücke dehnen sich bei 1400 Grad linear um 0,6–0,8 % (0,6–0,8 %) aus. In einer kontinuierlichen Reihe großer Fertigteilblöcke (jeweils 500 mm bis 500 mm) dehnt sich jede Einheit um 3–4 mm3–4 mm aus.
Gemeinsame Freigabe:Planen Sie geplante Dehnungsfugen von 3–5 mm3–5 mm zwischen benachbarten Fertigteilblöcken.
Polstermaterial:Füllen Sie alle Dehnungsfugen mit komprimierbaren Streifen ausKeramikfaserpapier. Verschließen Sie vorgefertigte Blöcke niemals fest mit starrem Mörtel ohne Dehnungsentlastung, da es sonst beim ersten Brennen zu Eckeneinklemmungen und thermischen Abplatzungen kommen kann.
Hebe-Hardware-Integration
In jeden Block mit einem Gewicht über 25 kg müssen sichere Anschlagmittel eingebaut werden:
Abnehmbare Gewindebuchsen:In die Kaltfläche eingegossene, bündig montierte Steckdosen aus Edelstahl (SS304/SS310). Zertifizierte, drehbare Heberinge werden zum Kranheben eingeschraubt, dann entfernt und mit feuerfestem Mastix verschlossen.
Versenkte Hebeschlaufen:Schwere Bewehrungsschlaufen, die in vertiefte Taschen auf der Kaltseite eingegossen sind. Nachdem der Block ausgerichtet ist, wird die Schlaufe nach unten gebogen oder abgeschnitten, damit sie flach an der Stahlverkleidungsplatte des Ofens anliegt.
Kritische Anwendungsformen: Brenner, Brunnenblöcke und Dachschrägen
1. Brennersteine für Hochgeschwindigkeitsverbrennung
Brennerblöcke sind direkter Flammenstrahlung, turbulenter Luftströmung (30–60 m/s – 30–60 m/s) und starkem Thermoschock während des Brennerzyklus ausgesetzt.
Designmerkmal:Divergierende konische Kehlen, CNC-gegossen mit glatten Innenprofilen, um Strömungsturbulenzen und Kohlenstoffablagerungen zu minimieren.
Legierungsnadelverstärkung:Wir mischen 2,0–2,5 %2,0–2,5 % schmelzextrahierte Edelstahlnadeln der Güteklasse 310 in die Mischung, um Mikrorisse zu überbrücken und Abplatzungen zu verhindern.
2. Poröse Stopfensitzblöcke und Schachtblöcke für Pfannen
In sekundären Stahlerzeugungspfannen müssen Bohrblöcke einem starken ferrostatischen Druck und einer grundlegenden Schlackenerosion rund um das Argongas-Spülelement standhalten.
Leistungsdauer:Hochdichte tafelförmige Aluminiumoxid-Spinell-Blöcke, vorgebrannt bei 1000 Grad, entsprechen der Lebensdauer benachbarter Arbeitsauskleidungen und sorgen für gasdichte Dichtungen ohne Erosionskanalisierung.
3. Abgehängte Dachschrägen und Türpfostenbaugruppen
Ofentürpfosten sind wiederholten mechanischen Stößen durch Schrottbeschickungsmaschinen ausgesetzt. Vorgefertigte Pfosten ersetzen Dutzende von losen Schamottsteinverbindungen durch einen einzigen starren Sturzblock, der durch unterstützt wirdKalziumsilikatplatteum den Wärmeverlust der Schale zu minimieren.
Checkliste für Transport, Montage und schnelle Installation vor Ort
Um eine schnelle Kraninstallation zu gewährleisten und Schäden am Arbeitsplatz zu vermeiden:
Entladen und Inspektion:Überprüfen Sie jede Kiste bei der Lieferung. Kleinere Oberflächensplitter (<15mm<15mm) can be filled using matched chemical-setting refractory putty; blocks with structural through-cracks must not be placed into high-stress thermal zones.
Ebenenunterbau:Stellen Sie sicher, dass die Ofenmantelplatte oder die Sicherheitsauskleidung innerhalb von ±2 mm ±2 mm eben ist. Hohe Stellen erzeugen konzentrierte Punktlasten, die bei thermischer Belastung große Blöcke reißen lassen können.
Rigging-Praxis:Verwenden Sie immer zwei- oder viersträngige Hebebänder aus synthetischem Material, die mit geeigneten drehbaren Hebeösen verbunden sind. Niemals blanke Drahtseile direkt über ungepolsterte feuerfeste Kanten klemmen.
Dünnfugenmörtel:Tragen Sie eine dünne Bettungsschicht (1,5–2,5 mm1,5–2,5 mm) lufthärtenden, feuerfesten Mörtel mit hohem Aluminiumoxidgehalt auf. Positionieren Sie die Blöcke vorsichtig mit einem schlagfreien Gummihammer – schlagen Sie niemals direkt mit Stahlvorschlaghämmern auf vorgefertigte Blöcke.
Überprüfen Sie die Expansionsabstandshalter:Stellen Sie sicher, dass Keramikfaser-Dehnungsstreifen an allen vorgesehenen Entlastungsfugen eingesetzt werden, bevor Sie mit dem nächsten Block fortfahren.
Werkseitige Anpassung, Werkstattzeichnungen und Exportspezifikationen
Unsere Fertigteilfertigungsanlage bietet schlüsselfertige Fertigungsunterstützung von der CAD-Modellierung bis zum Versand von Seecontainern:
Engineering- und Fertigungs-Workflow
CAD/Stücklisten-Optimierung:Senden Sie Ihre Ofenmantelzeichnungen im DWG-, DXF- oder 3D-STEP-Format. Unser Ingenieurteam unterteilt die Auskleidung in optimale Gewichtssegmente (50–2.500 kg/Block, 50–2.500 kg/Block), berechnet Entformungswinkel, beschreibt die Hebepunkte und stellt Karten zur Montageplatzierung bereit.
Präzisionswerkzeuge:Die hauseigene CNC-Modellwerkstatt fertigt Stahl-, Aluminium- oder Verbundwerkstoffformen nach genauen Projektabmessungen.
Qualitätssicherungstests:Aus jeder Produktionscharge werden begleitende Testzylinder gegossen, um die Schüttdichte, die Kaltdruckfestigkeit (CCS) und die permanente lineare Änderung (PLC) zu überprüfen. Den Versanddokumenten liegen Mühlentestzertifikate (MTC) bei.
Verpackungs- und Handelsbedingungen
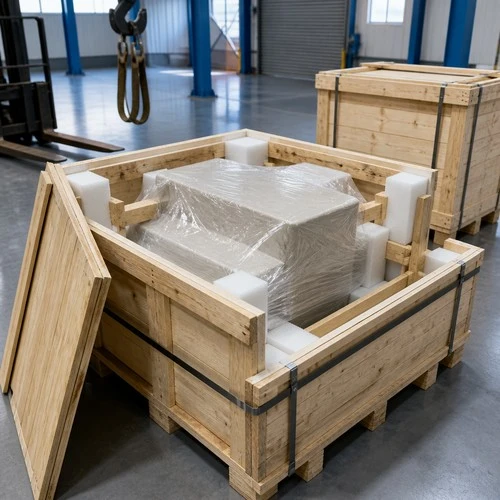
Schutzverpackung:Die Blöcke sind in schwere Polyethylenfolie eingewickelt, mit hochdichten EPS-Schaumkissen gepolstert und in robusten Exportkisten aus Massivholz (ISPM 15-Begasung zertifiziert) verankert.
Mindestbestellmenge (MOQ):Maßgeschneiderte Formen: 5 Stück (oder 1 Tonne Äquivalent); Standard-Brennersteine: 2 Stück.
Fertigungsvorlaufzeit:Formherstellung und Erstlingsguss: 10–14 Tage; Chargenvibrationsguss, kontrolliertes 600-Grad-Vorbrennen und Verpacken: 15–20 Tage.
Versandlogistik:FOB Qingdao Port oder CIF weltweite Containerlieferung. Fertigteilaufträge können mit dichten Schamottsteinen, Mörtel und Keramikdecken konsolidiert werden, um die Effizienz der Containerbeladung zu maximieren.
Technische Beratung und Projektanfrage
So reichen Sie 2D-/3D-Komponentenzeichnungen zur technischen Prüfung ein, erhalten Materialempfehlungen oder erhalten ein offizielles Angebot:
E-Mail:inquiry@topower.tech (Direkte Antwort des Technikers innerhalb von 4 Stunden)
Erforderliche RFQ-Informationen:Betriebstemperatur, Ofenatmosphäre, mechanische Schlagbedingungen und CAD-Zeichnungen mit Sollmengen.
Notfall-Turnaround-Unterstützung:Für Notreparaturen bei Anlagenabschaltungen stehen eine beschleunigte Formenherstellung und schnelle Aushärtungspläne zur Verfügung.


