


Feuerfester Vibrationsguss und mechanische Verdichtung sind die grundlegende Installationsmethode für monolithische Feuerfestmaterialien und verwandeln steife, wasserarme Gussteile in dichte, porenfreie Industrieofenauskleidungen. Monolithische Materialien wie Gießmassen mit niedrigem Zementgehalt (LCC) und Gießmassen mit extrem niedrigem Zementgehalt (ULCC) verhalten sich wie Bingham-Kunststoffflüssigkeiten: Unter statischen Bedingungen erzeugen Kräfte zwischen den Partikeln und kolloidale Bindemittel eine starre Fließspannung, die dem Fließen entgegenwirkt. Durch die Anwendung berechneter Vibrationsenergie – typischerweise durch interne Tauchrüttler mit 50 bis 100 Hz (3000 bis 6000 U/min) oder externe, an der Form montierte Tischrüttler – wird die Mischung scherverdünnend (thixotrope Verflüssigung). Durch diese schnelle Fluidisierung werden eingeschlossene mechanische Lufteinschlüsse freigesetzt, Partikel im Submikronbereich werden in eine optimierte Andreasen-Dichtpackungsmatrix reorganisiert (wobei Fließtabellenwerte von 60 % bis 80 % erreicht werden) und die scheinbare Porosität wird auf unter 12 % bis 15 % komprimiert. Die Eliminierung interner Hohlraumkanäle verhindert das Eindringen von geschmolzenem Metall und heißem Rauchgas über die Brennhauben von Zementöfen, Pfannen für die Stahlherstellung und die Wände von Verbrennungsanlagen.
Die Beherrschung der Schwingungsamplitude, des Eintauchabstands und des Verdichtungszeitpunkts trennt strukturelle feuerfeste Auskleidungen von Baugruppen, die von Wabenbildung und vorzeitigem thermischen Abplatzen betroffen sind.
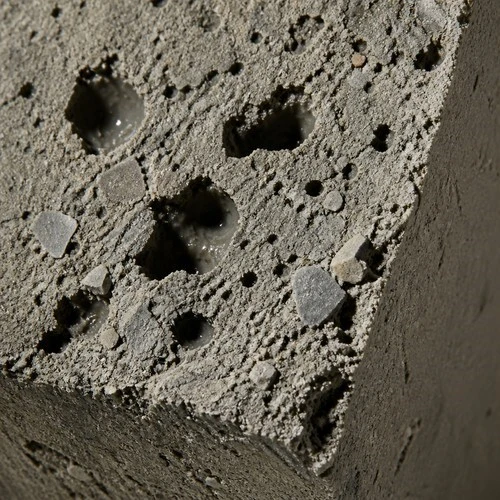
Technische Spezifikationen: Offizielle Prozessqualitätsstandards
Vibrationsgießen erfordert die strikte Einhaltung physikalischer und rheologischer Parameter. Das Hinzufügen von überschüssigem Wasser zur Erleichterung der manuellen Platzierung verringert die Heißfestigkeit und führt zu katastrophalen Dampfexplosionen beim Aufheizen des Ofens.
Nachfolgend sind die verifizierten Qualitätskontrollkriterien aufgeführt, die sich aus unseren werkseigenen Fertigungsstandards und ISO-zertifizierten technischen Protokollen ableiten:
Standards für monolithische Vibration und rheologische Kontrolle
Optimale Wasserzugabe:4,5 % bis 6,5 % für Gussteile mit niedrigem Zementgehalt; 6,0 % bis 8,0 % für herkömmliche Gießmassen (streng gemessen nach Gewicht über geeichte digitale Wasserzähler).
Schwingungsflussindex (Strömungstabellentest):60 % bis 80 % Ausdehnung nach 15 Sekunden Standardvibration.
Dauer des erzwungenen Mischens:1,0 bis 1,5 Minuten Trockenhomogenisierung; Anschließend erfolgt 3,0 bis 4,0 Minuten Nassmischen in einem Planeten- oder Tellermischer mit hoher Scherung.
Anfängliche Abbindezeit (Vicat-Nadel):Mindestens 2,0 Stunden (Gewährleistung eines ausreichenden Platzierungsfensters ohne vorzeitige Versteifung).
Endgültige Abbindezeit:Weniger als oder gleich 8,0 Stunden.
Entformungsdruckfestigkeit (CCS bei 24-Stunden-Umgebung):Größer oder gleich 25,0 bis 35,0 MPa.
Druckfestigkeit im Feuer (CCS bei 1400 Grad × 3 Stunden):Größer oder gleich 70,0 bis 110,0 MPa (abhängig von der Aluminiumoxid- und Korund-Aggregatmatrix).
Angestrebte scheinbare Porosität:Weniger als oder gleich 14,0 % (gegenüber 22,0 % bei unverdichteten oder schlecht gerüttelten Mischungen).
Beim Gießen komplexer Auskleidungsgeometrien um hitzebeständige Ankerklammern koordinieren Ingenieure Vibrationsverfahren mit SpezialistenAnker aus EdelstahlLayouts und werkseitig ausgehärtetvorgefertigter BlockVersammlungen.
Die Physik der Thixotropie: Partikelumlagerung und Hohlraumauflösung
Um eine maximale mechanische Dichte zu erreichen, wenden Feuerfestingenieure die Andreasen-Partikelpackungstheorie an, bei der die Korngrößen von 8 mm grobem Bauxit bis hin zu 0,1 Mikrometer pyrogener Kieselsäure reichen. Unter statischer Ruhe setzt sich dieses breite Partikelspektrum aufgrund der Oberflächenspannung nicht auf natürliche Weise ab:
Aufschlüsselung der elektrostatischen Flockung:Ultrafeiner aktiver Aluminiumoxid- und Silikatrauch neigt dazu, sich zu losen Flocken zu verklumpen, die das Anmachwasser einschließen. Hochfrequente Vibrationen erzeugen kinetische Scherwellen, die diese elektrostatischen Bindungen aufbrechen und immobilisiertes Wasser in die umgebende Matrix freisetzen, das als Schmiermittel fungiert.
Dynamischer Blasenauftrieb:Die beim mechanischen Mischen in der Pfanne eingeschlossenen Luftblasen haben einen Durchmesser von 0,1 bis 5,0 mm. Vibrationen erzeugen vertikale Beschleunigungen (typischerweise 2 bis 5 g), wodurch der feuerfeste Körper kurzzeitig verflüssigt wird. Nach dem Gesetz von Stokes beschleunigt die Verringerung der effektiven Viskosität der Aufschlämmung die Aufstiegsgeschwindigkeit der Blasen und treibt eingeschlossene Luft in Richtung der offenen oberen Oberfläche.
Verdichtung auf maximale Schüttdichte:Sobald eingeschlossene Luft entweicht, gleiten feine Matrixpartikel in die Zwischenräume zwischen mittleren und groben Zuschlagstoffen und erhöhen die Nassschüttdichte von 2,15 g/cm³ auf über 2,65 g/cm³ in Standard-Bauxitmischungen und auf bis zu 2,95 g/cm³ in tafelförmigen Korundformulierungen.
Auswahl der Ausrüstung: Innenrüttler im Vergleich zu Außenrüttlern für die Form
Die Auswahl des geeigneten Vibrationsübertragungsmechanismus hängt von der Wandstärke, der Schalungssteifigkeit und der räumlichen Zugänglichkeit ab:
1. Innentauchrüttler (Nadelrüttler)
Mechanismus:Exzentrisch rotierende Hochfrequenzköpfe, angetrieben durch flexible Wellen oder Hochtakt-Elektromotoren (typischerweise 50 mm bis 75 mm Kopfdurchmesser).
Am besten geeignet für:In-situ-Ofenwände, Bodenplatten, Pfannenböden und schwerer Feldguss, bei dem der offene Zugang von oben das direkte Eintauchen des Werkzeugs ermöglicht.
Betriebsprotokoll:Der Schürhaken muss vertikal und schnell eingeführt werden und 50 bis 100 mm in die Oberseite der darunter liegenden Schicht eindringen, um Kaltverbindungen zu schweißen. Es sollte 10 bis 20 Sekunden lang stationär bleiben, bis die Oberfläche glänzt, und dann langsam zurückgezogen werden (2 bis 3 cm pro Sekunde), damit sich das Loch auf natürliche Weise schließen kann.
Strenges Verbot:Lassen Sie den Vibrationskopf niemals mit installierten Metallankern, Keramikbolzen oder Schalungswänden in Kontakt kommen. Direkter Ankerkontakt führt zur Ablösung des Ankers und hinterlässt einen losen Hohlraum um den Stahlschaft.
2. Externe Schalungs- und Tischrüttler
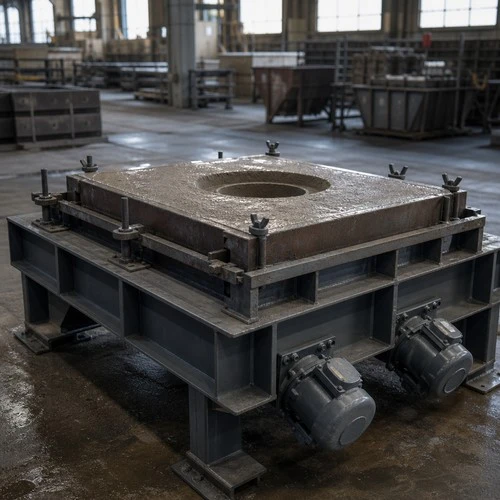
Mechanismus:Pneumatische oder rotierende elektrische Vibratoren mit hohem Drehmoment, die direkt an starren Stahlaußenformen angeschraubt oder in vorgefertigte Produktionstische integriert sind.
Am besten geeignet für:Fabrikfertige Blockfertigung (Brennerblöcke, Brunnenblöcke, Dachdeltas), dünne Auskleidungsabschnitte und Schiebetorplatten mit hoher Dichte.
Betriebsprotokoll:Die Schalung muss mit schweren strukturellen Versteifungen ausgestattet sein, um die Schwingungsenergie gleichmäßig über die gesamte Gussfläche zu verteilen und lokale Dämpfungszonen zu verhindern.
Um komplexe Anlagenüberholungen zu rationalisieren, stellen viele Industriebetreiber von vor Ort gegossenen Vibrationssystemen auf werksgesteuerte Systeme ummonolithische feuerfeste Katsableund hochdichtgießbar mit niedrigem ZementgehaltFertigteilsysteme.
Überschwingung vs. Unterschwingung: Fehleranalyse
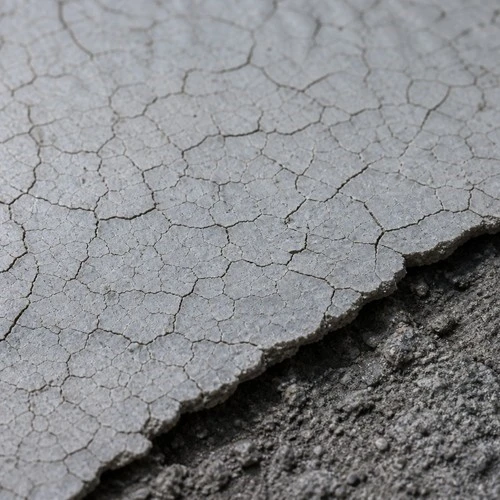
Um eine monolithische feuerfeste Struktur zu erreichen, ist ein Ausgleich der Vibrationsenergie erforderlich. Sowohl übermäßige als auch unzureichende Verdichtung führen zu schwerwiegenden strukturellen Mängeln:
| Verdichtungsfehler | Wurzelmechanismus | Konsequenz im Hochtemperaturbetrieb |
|---|---|---|
| Untervibration | Werkzeug wird zu schnell oder zu langsam zurückgezogen (< 3000 rpm) | Eingeschlossene Luftporen bilden wabenartige Hohlräume; Die hohe offene Porosität ermöglicht das Eindringen geschmolzener Schlacke. |
| Überschwingung | Excessive vibration time (>30 Sekunden an einer Stelle) | Schwere grobe Aggregate setzen sich am Boden ab; Feine Zementschlämme bluten an die Oberfläche und verursachen starke Schwindrisse. |
| Kalte Gelenkbildung | Verzögerungen zwischen aufeinanderfolgenden Gussschichten von mehr als 30 Minuten | Diskontinuierliche Schnittstelle ohne Vibrationsvermischung; öffnet sich bei Temperaturwechsel zu tiefen Rissen. |
| Ankerentleerung | Pokervibrator berührt metallische Ankerschwänze | Vibrationskavitation hinterlässt eine hohle Hülse um den Stahlanker herum, was den Halt der Auskleidung beeinträchtigt. |
Werksgefertigte Blöcke: Eliminierung von Feldvibrationsvariablen
Aufgrund enger Zeitpläne für Anlagenabschaltungen und unvorhersehbarer Arbeitsfähigkeiten vor Ort greifen Industrieingenieurteams zunehmend auf werkseitig vorgefertigte feuerfeste Blöcke zurück:
Automatisierte Hochfrequenz-Vibrationstische:Topower fertigt Fertigteile auf computergesteuerten 3D-Rütteltischen. Kontinuierliche multidirektionale Vibrationszyklen garantieren keine Wabenbildung und eine gleichmäßige Dichte über die komplizierte Nut-Feder-Geometrie.
Präzise Wassermessung und Temperaturregelung:Rohe Trockenmischungen und Wasser werden in temperaturkontrollierten Mischräumen (18 bis 22 Grad) dosiert, um eine vorhersehbare Hydratationskinetik des Zements sicherzustellen.
Kontrolliertes Vorbrennen und Feuchtigkeitsbeseitigung:Vorgefertigte Blöcke werden einer vollständigen 24-stündigen Hydratationsaushärtung unterzogen, gefolgt von einem 48-stündigen computergesteuerten Ausheizen im Ofen bei 350 bis 550 Grad. Dadurch wird chemisch gebundenes Wasser eliminiert und die Gefahr explosionsartiger Abplatzungen beim Anlagenstart eliminiert.
Protokolle zum Aushärten, Entformen und thermischen Dehydrieren
Sobald die Vibrationsverdichtung abgeschlossen ist, muss die chemische Hydratationsreaktion geschützt werden:
Aushärtung bei Umgebungstemperatur (24 Stunden):Die freiliegende Gussoberfläche muss mit Polyethylenfolie abgedeckt oder mit einer Membran-Härtungsmasse besprüht werden, um die Verdunstung von Wasser zu verhindern. Die Umgebungstemperatur muss zwischen 15 und 25 Grad gehalten werden.
Ausschalen:Die Formen sollten mindestens 24 Stunden lang ungestört bleiben, bis das feuerfeste Material eine ausreichende Grünfestigkeit entwickelt (CCS größer oder gleich 25 MPa).
Kontrollierter Heizplan:Nach 48 Stunden natürlicher Trocknung muss das Aufheizen des Ofens einem strengen Trocknungsplan folgen: Erhöhung um 15 Grad pro Stunde auf 150 Grad, Halten für 1 Stunde pro 25 mm Wandstärke, um freies Porenwasser abzusaugen, dann Erhitzen mit 15 Grad pro Stunde auf 350 Grad, um Aluminathydrate sicher zu entwässern.
Häufig gestellte Fragen (FAQ)
Wie kann ein Montageteam feststellen, wann die Vibration des feuerfesten Materials abgeschlossen ist?
Die Vibration ist abgeschlossen, wenn drei visuelle Signale übereinstimmen: Die gießbare Oberfläche wird ebener, ein kontinuierlicher dünner Glanz nasser Matrix bedeckt die Oberseite und es treten keine großen Luftblasen mehr um den Schürhakenkopf herum auf. Dies dauert normalerweise 10 bis 20 Sekunden pro Einfügepunkt.
Was ist der betriebliche Unterschied zwischen Vibrationsgussmassen und selbstfließenden Gussmassen?
Vibrationsgussteile sind auf externe kinetische Energie angewiesen, um die interne Fließspannung (Bingham-Flüssigkeitsverhalten) zu zerstören, was geringe Wasserzusätze (4,5 % bis 6,5 %) erfordert. Selbstfließende Gussmassen enthalten hohe Konzentrationen an fortschrittlichen Polycarboxylat-Fließmitteln, die es der Mischung ermöglichen, unter ihrem Eigengewicht ohne Vibrationen zu fließen und zu entlüften, was sie ideal für dünne, stark verstärkte Querschnitte macht.
Warum ist es wichtig, Anker niemals mit einem Innenrüttler zu berühren?
Direktes Vibrieren gegen Ankerklammern aus Stahl erzeugt lokale Kavitation und drückt flüssigen Schlamm von der Stahloberfläche weg. Wenn das feuerfeste Material aushärtet, umgibt eine hohle Lufttasche den Anker, wodurch die Haltereibung verringert und der Stahl einer beschleunigten Heißoxidation ausgesetzt wird.
Fordern Sie technischen Support für vorgefertigte Fertigblöcke und Monolithik an
Topower Refractory liefert zertifizierte Gussteile mit hohem Aluminiumoxidgehalt, Mischungen mit niedrigem Zementgehalt und präzisionsgehärtete Fertigblöcke für internationale metallurgische und petrochemische Anwendungen.
Direkte Anfrage zur Fabriktechnik: inquiry@topower.tech
Reaktionsverpflichtung:Vollständige Gussrichtlinien, Empfehlungen zur Anordnung der Ankerabstände und kommerzielle Angebote werden innerhalb von 4 Geschäftsstunden geliefert.


